简体中文
 English
 日本語
 한국어
 Español
 русский
.jpg)
중국 장쑤성 난퉁시 하이안시 리파 애비뉴 196호(No. 196, Lifa Avenue, Haian City, Nantong, Jiangsu Province, China)
뉴스 카테고리
제품 카테고리
튜브 끝단 성형 가이드: 공정 선택, 툴링 유형 및 주요 공차
유압 복귀 라인의 끝 부분에 굴린 6mm 비드는 벤치에서 완벽하게 측정할 수 있으며 여전히 180bar에서 유체를 배출할 수 있습니다. 비드 직경이 인쇄되어 있고 표면이 깨끗하며 누출 흔적이 여전히 조인트를 똑바로 가리킵니다. 대부분의 경우 문제는 작업자나 자재 로트가 아닙니다. 비드는 튜브 중심선에서 0.3mm 떨어져 있으며 호스 클램프는 편심 능선 주위로 균일하게 압축될 수 없습니다.
튜브 끝단 성형은 도구가 튜브에 닿기 전에 내린 결정, 즉 조인트에 실제로 필요한 형태, 해당 형태를 램 성형으로 제작해야 하는지 분할 툴링으로 제작해야 하는지, 기계가 수천 사이클에 걸쳐 얼마나 반복적으로 유지되는지에 대한 결정을 보상합니다. 이 세 가지를 올바르게 수행하면 대부분의 누출, 분할 플레어 및 재작업이 사라집니다. 오류가 발생하면 최종 검사를 아무리 많이 해도 배치가 저장되지 않습니다. 실패는 형상에 내장되어 있기 때문입니다.
콘텐츠
튜브 말단 형성이 실제로 변화하는 것
굽힘은 튜브의 중심선을 이동시킵니다. 엔드 포밍은 마지막 몇 밀리미터의 모양을 변경합니다. 목적은 항상 동일합니다. 밀봉 표면, 기계적 정지 장치 또는 다른 구성 요소가 붙잡거나 용접하거나 고정할 수 있는 형상을 만드는 것입니다. 양식 목록은 대부분의 구매자가 예상하는 것보다 길고 각 양식은 서로 다른 공동 문제를 해결합니다.
| 양식 | 생성된 형상 | 일반적인 공동 사용 |
|---|---|---|
| 구슬 장식 | 솟아오른 원주 능선 | 호스 고정, 클램프 정지, 누출 방지 연결 |
| 플레어링 | 원뿔, 종 또는 공 모양의 좌석 | 플레어 피팅, 브레이크 및 연료 라인, 가스 연결부 |
| 감소 | 끝 부분의 더 작은 직경 섹션 | 계단형 인서트, 텔레스코핑 조인트, 용접 소켓 |
| 확장 | 끝 부분의 더 큰 직경 섹션 | 슬립핏 조인트, 슬리브 어셈블리, 베어링 시트 |
| 널링 | 외부에 질감을 더한 밴드 | 그립 표면, 압입, 접착 결합 |
| 그루빙 및 롤링 | 압연 홈 또는 회전 홈 | 클램프 커플링, 퀵 커넥트 리테이너 |
| 대처 및 노칭 | 결합 튜브에 일치하는 윤곽 끝 | 프레임과 레일의 용접 T 조인트 |
모따기와 디버링은 동일한 공간을 준비하기 때문에 일반적으로 최종 성형과 함께 진행됩니다. 절단, 모따기, 디버링 후 한 라인에 끝부분이 형성된 튜브는 소량 작업장에서 부품당 비용을 높이는 이중 처리를 방지합니다.
램 성형과 분할 툴링
램 성형은 모양의 펀치를 축 방향으로 튜브 끝 부분으로 밀어 넣습니다. 재료는 펀치 프로파일에 대해 바깥쪽 또는 안쪽으로 흐릅니다. 빠르고, 툴링이 간단하며, 사이클 시간이 짧습니다. 절충안은 현실입니다. 형태의 외부는 얇아지는 경향이 있고, 동심도는 튜브가 얼마나 잘 가이드되는지에 크게 좌우되며, 단일 펀치로 단일 형태를 생성합니다. 비드 직경을 변경하면 펀치도 변경됩니다.
세그먼트 툴링은 안쪽에서 바깥쪽으로 또는 바깥쪽으로 안쪽으로 작업하면서 확장하거나 수축하는 핑거 세트를 사용합니다. 세그먼트는 개별적으로 제어되고 수축되기 전에 부품에서 풀릴 수 있기 때문에 언더컷, 깊은 홈, 단단한 반경 비드 및 한 번의 스트로크로 두 가지 형태의 조합을 포함하여 솔리드 펀치가 생성할 수 없는 형태를 처리합니다. 동심도와 외관 품질이 눈에 띄게 향상되었으며 하드웨어가 아닌 프로그램을 변경하여 동일한 헤드로 여러 프로필을 실행할 수 있는 경우가 많습니다.
각 방법이 그 자리를 차지할 때
- 대량, 간단한 대칭 확장 또는 축소: 램 성형은 일반적으로 비용이 저렴한 답변입니다.
- 엄격한 편심 제한, 눈에 보이는 외관 부품 또는 굽은 부분 근처의 형태: 분할된 툴링은 그 자체로 빠르게 투자 가치를 제공합니다.
- 직경 대 벽 비율이 대략 30:1을 넘는 얇은 벽 튜브: 분할된 지지대는 주름과 붕괴의 위험을 줄여줍니다.
- 잦은 제품 교체: 숫자로 제어되는 분할 헤드로 교체 시간이 몇 시간에서 몇 분으로 단축됩니다.
- 스테인레스 또는 냉간 압연 강철과 같은 단단하거나 가공 경화된 재료: 원시 힘보다 느린 성형 속도와 더 나은 지지력이 더 중요합니다.
품질을 결정하는 표준 엔드 형태와 치수
피팅 표준이 이미 정의되어 있기 때문에 많은 끝 형상이 존재합니다. SAE 45도 플레어 피팅, 37도 JIC 플레어, 이중 플레어 및 볼 플레어는 각각 정의된 시트 형상을 갖습니다. 비딩 제품군에는 일반적인 단일 비드, 호스 니플에 사용되는 SAE 비드, 반전 비드, 특정 클램프 시스템과 함께 사용되는 Marmon 및 Norma 스타일 볼 형태가 포함됩니다. 시트 각도나 비드 프로파일이 잘못되는 경우 조립 시 거의 나타나지 않습니다. 몇 주 후에 눈물을 흘리는 관절로 나타납니다.
튜브 끝단 성형에 대한 실제 작업장 공차는 일반적으로 다음 범위에 있습니다.
- 비드 직경: 작은 직경의 튜브에서는 ± 0.1mm 이내, 큰 직경의 작업에서는 더 넓습니다.
- 플레어 시트 각도: 공칭 각도 1도 이내, 시트에 눈에 띄는 채터링 자국이 없습니다.
- 형성된 단면의 벽 두께 감소: 공칭 벽의 15% 미만으로 유지됩니다.
- 형태와 튜브 중심선 사이의 편심: 일반적인 유압 및 유체 라인 작업에서 0.25mm 미만입니다.
- 폼 길이: 다운스트림 클램프와 클립이 올바르게 안착되도록 ± 0.3mm 이내.
생산 순서에서 최종 성형이 이루어지는 위치
시퀀스 오류는 공구 마모보다 더 많은 불량품을 발생시킵니다. 아래 순서는 대부분의 튜브 제작 작업에 적용되는 순서입니다.
- 톱이나 레이저로 길이를 자르고 모든 성형 스트로크에서 동일한 양의 재료가 보이도록 길이를 ± 0.5mm 이내로 유지합니다.
- 양쪽 끝을 모따기하고 디버링하여 형성된 표면에 눌려지는 절단된 버를 제거합니다.
- 다음과 같은 공정을 사용하여 튜브를 구부립니다. CNC 벤딩 반복성이 중요한 경우 벤더 클램프를 완성된 형태에서 멀리 두십시오.
- 벤더 클램프 조가 완성된 비드를 부수거나 플레어 시트를 왜곡할 수 있기 때문에 폼이 굽힘에 가깝게 위치할 때마다 굽힘 후 폼을 종료합니다.
- 벤더가 형성된 끝에서 멀리 떨어진 긴 직선 부분을 잡을 때만 굽힘 전에 형태를 끝내고 형태 자체가 위치 지정 기능으로 사용됩니다.
- 부품이 조립되기 전에 형성된 끝부분을 청소하고 건조시킨 후 검사하십시오.
튜브 엔드 포밍 장비 구매 시 지정해야 할 사항
기계 선택은 부품군을 따라야 하며 그 반대가 되어서는 안 됩니다. 유압 램을 사용하여 외경 4mm ~ 50mm 범위를 포괄하는 튜브 엔드 성형 기계는 간단한 비딩 및 축소 작업을 효율적으로 처리합니다. 부품 혼합에 동일한 사이클에 그루브, 언더컷, 스피닝 또는 플레어링이 포함된 경우 수치로 제어되는 분할 헤드가 보다 정직한 시작점이 되며 스탬핑, 회전식 그루빙 및 모따기를 결합하는 올인원 스테이션이 경로에서 전체 처리 단계를 제거합니다.
공급업체와 대화할 때 다음 번호를 가져오세요.
- 외경 범위, 벽 두께 범위 및 실제로 실행하는 재료 등급.
- 각 프로파일과 해당 공차 범위의 도면이 포함된 필수 양식 유형입니다.
- 엔드당 사이클 시간 목표 및 양쪽 엔드가 1회 패스로 형성되는지 아니면 2회 패스로 형성되는지 여부.
- 툴링 전환 시간 및 일반적인 주당 프로필 변경 횟수.
- 허용되는 편심률, 표면 마감 및 벽 두께 제한.
- 기계가 자동 공급, 컨베이어 또는 로봇 셀에 연결되어야 하는지 여부.
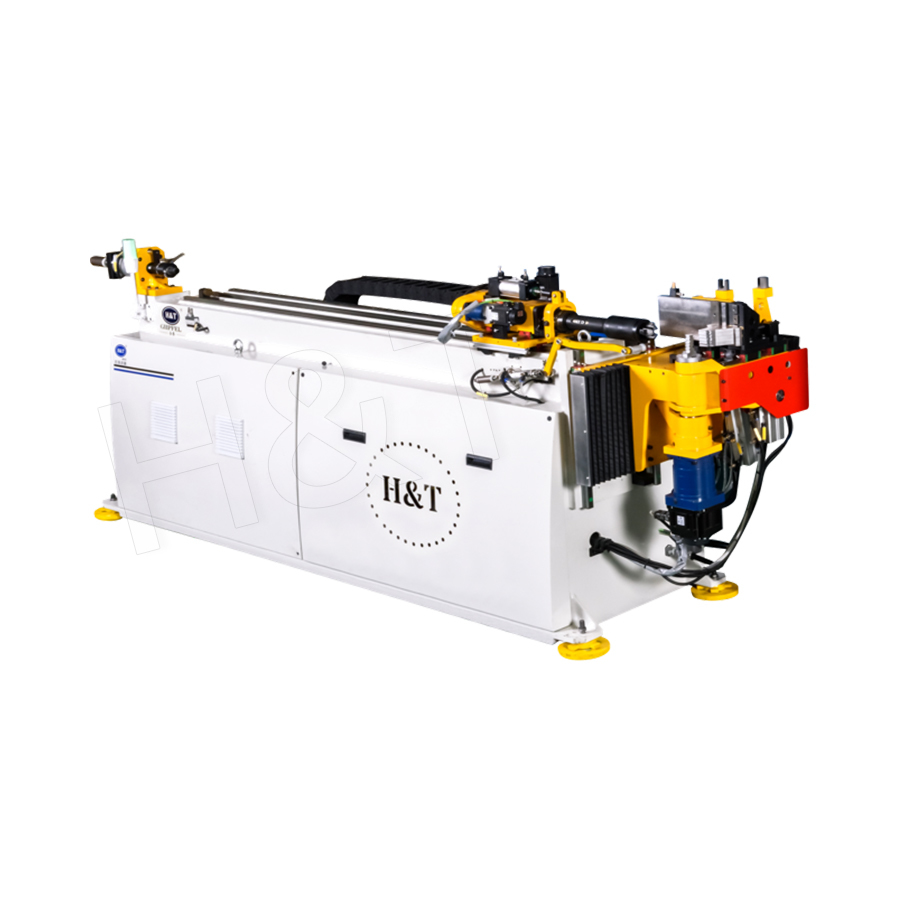
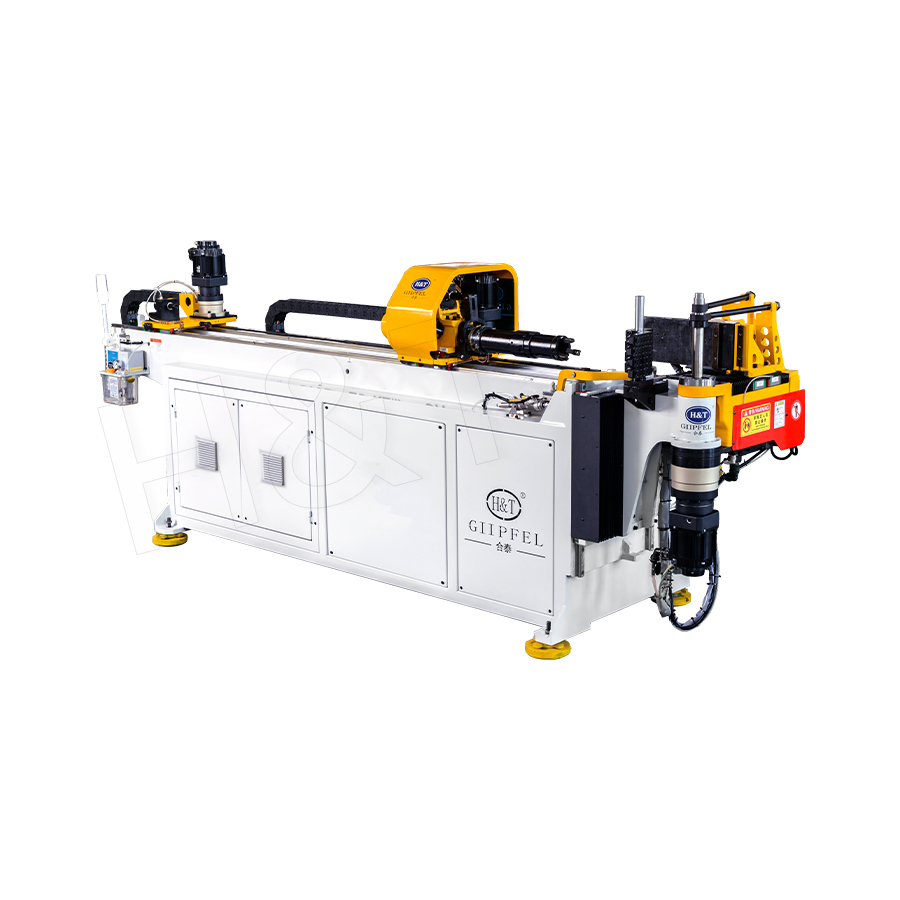
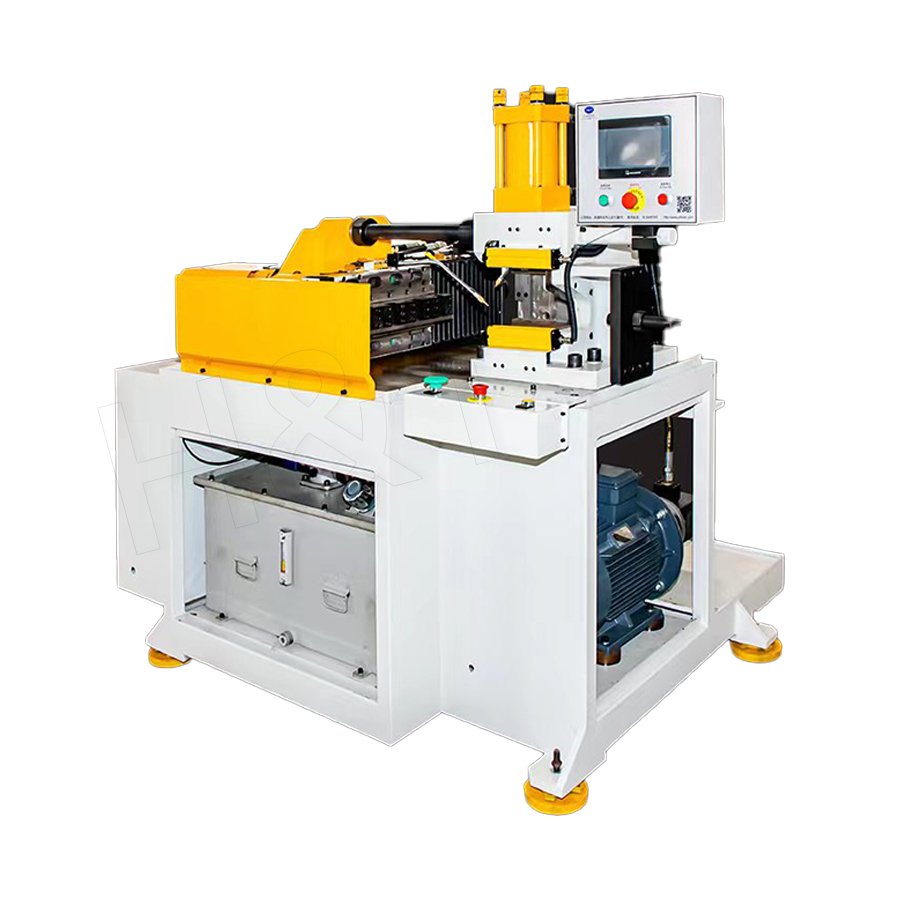 튜브 엔드 성형 기계 1. PLC 장치 제어, 터치 스크린, 작동하기 쉽고 유연한 설정 및 배우기 쉽습니다. 2. 고정밀 선형 가이드 레일은 원활한 추진을 보장합니다. 3. 동등할 수 있습니다 ... 제품보기 →
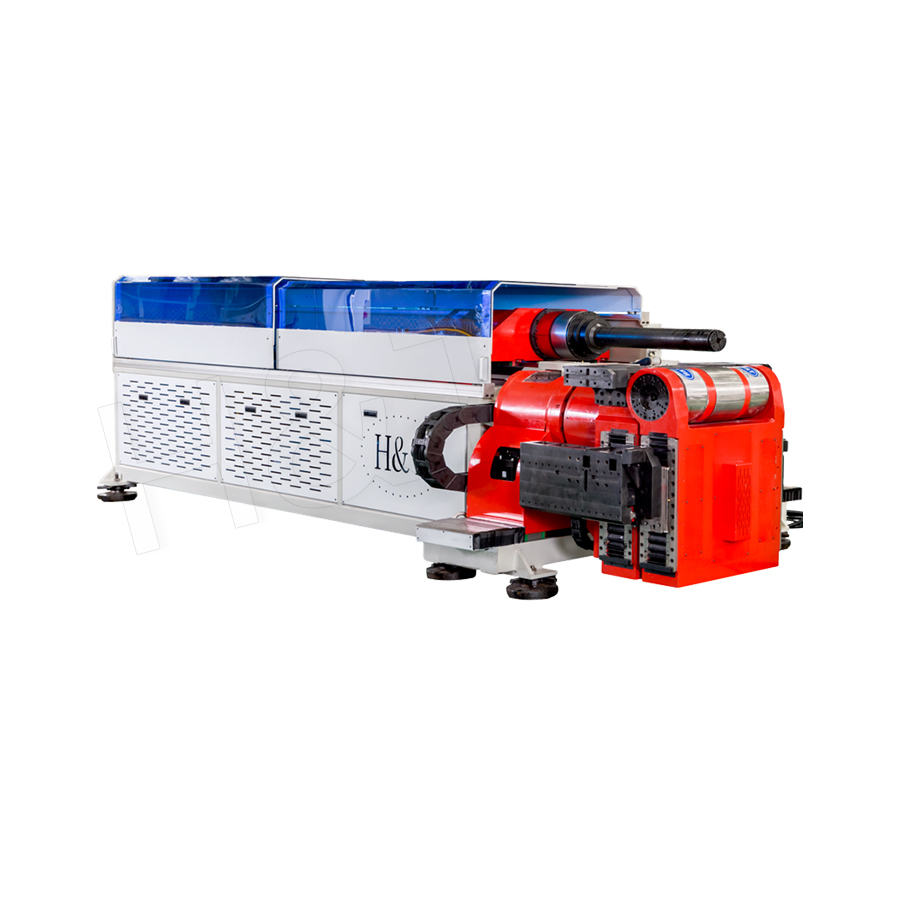
더 큰 볼륨의 경우 연속 다이 자동화 튜브 엔드 포머가 프로그레시브 다이 배열 내에서 성형 순서를 실행하여 첫 번째 스트로크부터 마지막 스트로크까지 부품 위치를 유지하고 수동 스테이션에서 나타나는 재클램핑 오류를 제거합니다.
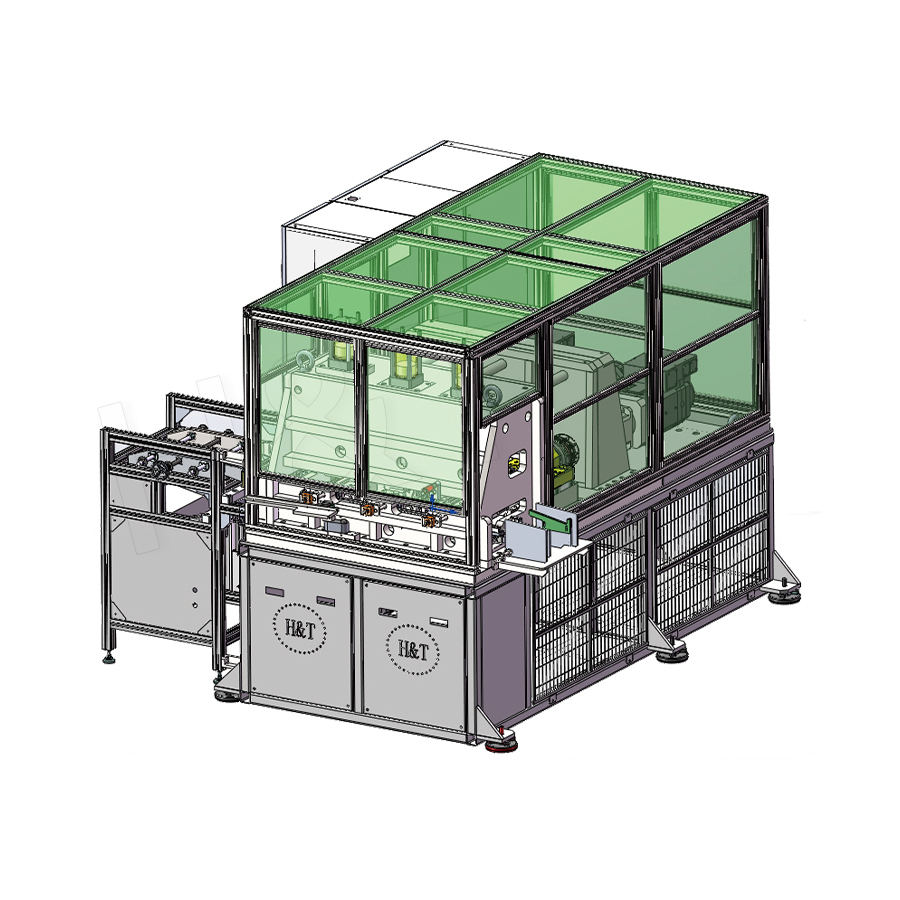 연속 다이 자동화 튜브 엔드 포머 연속 다이 자동화 튜브 엔드 포머 머신(Continuous Die Automated Tube End Former Machine)은 튜브 끝단을 뒤집기 위해 특별히 설계된 완전 자동화된 산업용 기계입니다. 기계의 특징은... 제품보기 →
요구 사항이 프레스 형태가 아닌 플레어 또는 스펀 시트인 경우 전용 스피닝 및 플레어링 기계는 시트 각도와 표면 마감을 공차 내로 유지하는 데 필요한 제어된 축 이송 및 회전 속도를 제공합니다.
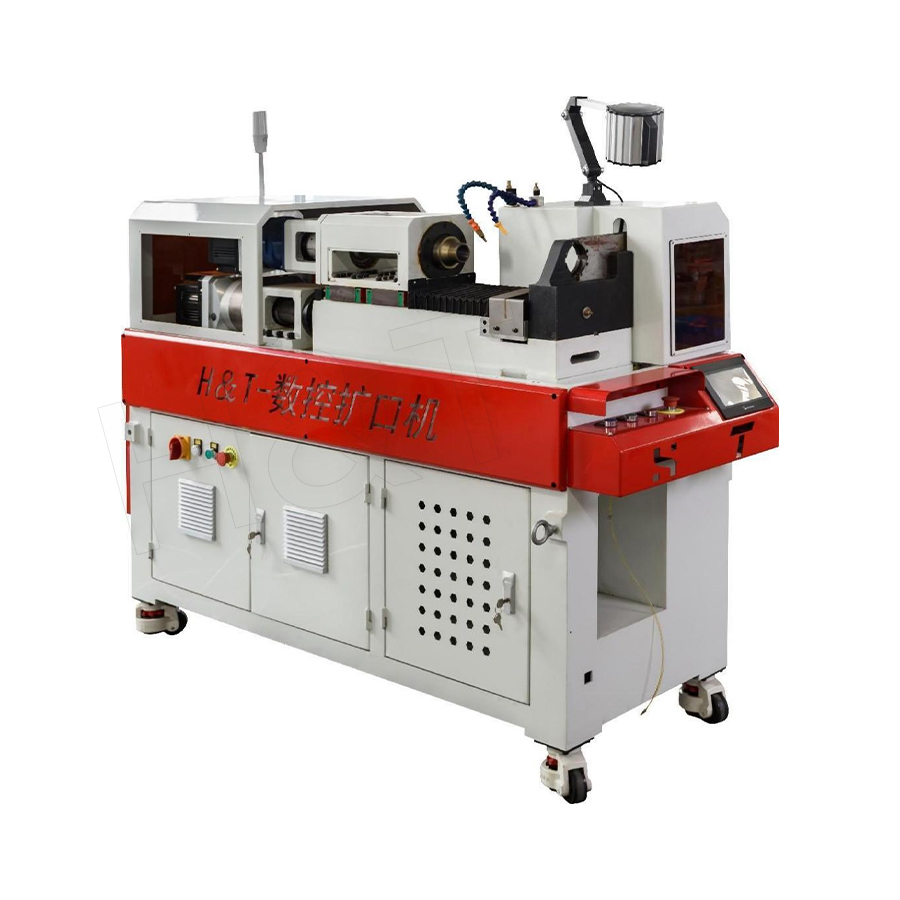 NC 스피닝 플레어링 머신 NC Spinning Flaring Machine은 플레어링, 수축 및 플랜징 공정을 위해 특별히 개발된 고효율, 정밀, 지능형 장비입니다. 제품보기 →
결함, 일반적인 원인 및 수정 사항
대부분의 최종 형성 결함은 인식 가능한 패턴으로 반복됩니다. 이를 올바르게 읽으면 문제 해결 과정이 상당히 단축됩니다.
| 결함 | 가능한 원인 | 수정 |
|---|---|---|
| 오프 센터 비드 | 마모된 램 가이드 또는 다이 블록이 정렬되지 않음 | 가이드 보어 여유 공간을 확인하고 다이의 중심을 맞춥니다. |
| 갈라지거나 갈라진 플레어 | 램 속도가 너무 높음, 윤활유가 잘못됨, 재료가 경화됨 | 성형 속도 감소, 재료 성질 확인, 윤활유 교체 |
| 주름개선 | 지지되지 않는 길이가 다이보다 너무 길다 | 지원되지 않는 범위를 줄이고 분할된 지원을 추가하세요. |
| 확장 후 난형 | 확장 ratio too aggressive in one pass | 두 개의 패스로 분할하거나 패스 간에 어닐링 |
| 득점과 질식 | 더럽거나 광택이 나는 툴링, 건식 접촉 | 세그먼트 연마, 툴링 청소, 윤활 복원 |
자동화 및 인라인 통합
양이 자동화된 라인을 정당화하면 최종 성형은 독립형 작업이 아닙니다. 절단, 모따기, 끝단 성형 및 검사를 자동 이송과 연동할 수 있어 수동으로 다시 클램핑하지 않고도 부품이 이동합니다. 이득은 노동뿐만이 아니다. 완성된 부품을 들어올리고 다시 내려놓을 때마다 나타나는 위치 변화를 제거하는 것입니다.
자동화된 배치에는 두 가지 실제 사항이 적용됩니다. 첫째, 모든 사이클의 첫 번째 부분을 감시하는 작업자가 없기 때문에 엔드 포밍 스테이션은 전체 교대조에 걸쳐 영점을 유지해야 합니다. 둘째, 라인 내부에 리젝트 슈트와 간단한 측정 점검이 있어야 합니다. 나중에 3개 스테이션에서 발견된 결함을 푸는 데 훨씬 더 많은 비용이 들기 때문입니다. 이러한 종류의 레이아웃을 평가하는 팀은 일반적으로 다음에 대한 일반적인 개요로 시작합니다. 자동화 라인 개별 스테이션을 지정하기 전에 아키텍처를 지정하십시오.
튜브 말단 성형은 10분의 1밀리미터가 첫 번째 압력 테스트에서 조인트가 10년 동안 밀봉되는지 또는 누출되는지 여부를 결정하는 몇 안 되는 튜브 공정 중 하나입니다. 형태 유형은 피팅 표준을 따르고, 툴링 방법은 공차 및 재료를 따르며, 기계는 부품군 및 볼륨을 따릅니다. 이 세 가지를 순서대로 진행하면 사양 대화가 짧아지고 표준 피팅이 이미 정의한 형태에 대해 값비싼 도구가 제작되는 것을 방지할 수 있습니다.
현재 부품의 접합부에 결함이 있거나 새 튜브 조립품에 처음부터 새로 선택된 성형 공정이 필요한 경우, 매일 이러한 기계를 제작하는 사람들 앞에 도면, 재료 및 볼륨 목표를 제시하는 것이 좋습니다. 당신은 할 수 있습니다 팀과 특정 성형 작업에 대해 이야기합니다. 카탈로그 범위가 아닌 실제 프로필을 기반으로 툴링 및 주기 시간 권장 사항을 얻습니다.
정밀 튜브 벤딩
 벤딩 튜브 제품을 맞춤
제작할 준비가 되셨나요?
벤딩 튜브 제품을 맞춤 제작할 준비가 되셨나요?
독점 소프트웨어, 스마트 제어 시스템, 그리고 50개 이상의 특허는 매 단계마다 더 효율적이고 지능적인 생산을 보장합니다.
저작권 © 2025 by Gipfel Precision Machinery Co.,Ltd 판권 소유.